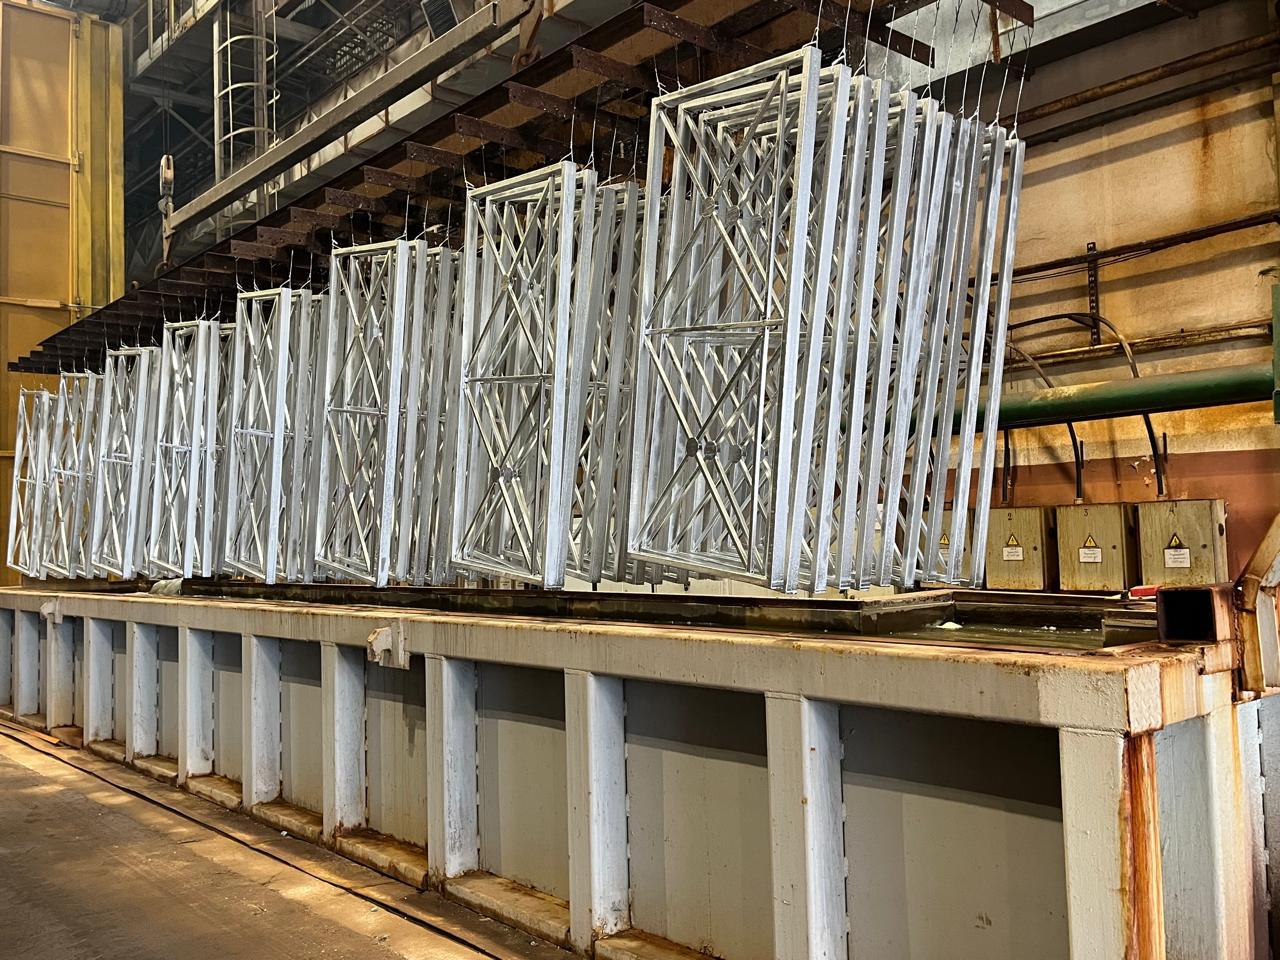
Горячее цинкование — способ защиты стальных изделий от коррозии, при котором подготовленную металлоконструкцию погружают в расплав цинка. В отличие от обычного окрашивания, здесь защитный слой формируется в результате взаимодействия цинка с поверхностью стали. Получается не просто краска серебристого цвета, а металлическое покрытие, связанное с основой.
Действующий ГОСТ 9.307-2021 распространяется на защитные покрытия, наносимые методом горячего цинкования при температуре 430–460 °C. Стандарт охватывает стальные конструкции, листовые и фасонные изделия, трубы, крепёж, проволочные изделия, отливки, поковки и ряд других металлических изделий.
При этом качество результата зависит не только от того, насколько горячим оказался цинк. Значительная часть технологического процесса происходит ещё до погружения изделия в ванну.
Как проходит горячее цинкование
Технологический цикл начинается с подготовки поверхности. С металла необходимо удалить загрязнения, мешающие взаимодействию стали с цинком. ГОСТ относит к процессу подготовку поверхности, включающую очистку, обезжиривание, травление, флюсование и сушку, после чего выполняются собственно цинкование и контроль.
Обезжиривание удаляет масла и технологические загрязнения. При травлении поверхность очищается от ржавчины и окалины. Затем изделие проходит флюсование: обработка помогает подготовить чистую поверхность к взаимодействию с расплавленным цинком и уменьшить повторное окисление перед погружением.
После сушки конструкцию опускают в ванну с расплавом. На границе стали и цинка формируются железоцинковые слои, а наружная часть покрытия преимущественно состоит из цинка. После извлечения изделие охлаждают и передают на контроль.
Почему подготовка конструкции начинается ещё до цеха цинкования
Горячее цинкование имеет одну особенность: расплав и технологические растворы должны свободно попадать ко всем обрабатываемым поверхностям и так же свободно удаляться. Поэтому конструкция изделия непосредственно влияет на возможность получения качественного покрытия.
Особого внимания требуют полые профили и замкнутые полости. Для них предусматривают технологические отверстия, необходимые для вентиляции и дренажа. Если жидкость или воздух оказываются заперты внутри герметичной полости, это уже не косметический недостаток конструкции, а технологическая проблема.
Также имеют значение сварные соединения, состояние швов и наличие загрязнений, которые обычное химическое травление может не удалить. Поэтому отправлять на цинкование конструкцию «как есть, там разберутся» — стратегия не самая надёжная.
Как контролируют готовое покрытие
Контроль не ограничивается осмотром того, насколько красиво блестит поверхность. ГОСТ предусматривает оценку внешнего вида, толщины покрытия и прочности его сцепления с основным металлом.
Цвет при этом не обязан быть одинаково зеркальным на всей конструкции. Покрытие может иметь оттенок от серебристого до матового серого. Некоторые особенности поверхности, включая светло-серые участки и рябизну, сами по себе не относятся к дефектам, если выполнены требования стандарта.
Если для проекта требуется защита готовых металлоконструкций методом погружения в расплав цинка, ознакомиться с технологией горячего цинкования металла Завода Сварных Ограждений можно на странице услуги производителя https://zavodso.ru/uslugi/cinkovanie.
Ответы на частые вопросы
При какой температуре выполняют горячее цинкование?
ГОСТ 9.307-2021 устанавливает для рассматриваемого метода диапазон 430–460 °C.
Нужно ли очищать металл перед цинкованием?
Да. Подготовка поверхности является обязательной частью технологического процесса и включает несколько стадий очистки и химической обработки.
Можно ли цинковать сварную металлоконструкцию целиком?
Да, если конструкция пригодна для горячего цинкования и подготовлена с учётом технологических требований, включая доступ растворов и расплава к обрабатываемым поверхностям.